产品
卡诺普焊接/搬运专家
始于焊接,不止于焊接
始于焊接,不止于焊接

前两篇分别拆解了卡诺普焊机的控制底座和工艺能力。但工业现场的真实情况是:单次电弧控制得再好,如果起弧不可靠、工件有偏差、轨迹跟不上,整条焊接工序依然会中断。这一篇看两件事:单机层面,焊接全过程是否稳定可控;系统层面,焊接电源与机器人能否真正协同。
04
从起弧到收弧
让焊接全过程更加稳定可控
不仅要控制电弧
更要控制整个焊接过程
在实际生产中,不同焊接任务面临的工艺挑战各不相同。
有的工件存在装配偏差,需要维持稳定的焊接状态;有的产品焊缝短、数量多,对起弧可靠性要求较高;有的零部件则对焊缝外观和生产节拍有着严格要求。
针对这些不同需求,卡诺普DS系列焊接电源集成多种焊接控制功能,从起弧、熔滴过渡到焊缝成形,进一步提升焊接过程的稳定性与工艺适应能力。
恒熔深控制:
动态补偿,让焊接更加稳定
在机器人焊接过程中,由于工件装配误差、板材高低差或焊枪干伸长变化,焊接电流可能发生波动。
卡诺普DS系列焊接电源具备恒熔深控制功能。
当焊接过程中因工件高度变化导致电流偏离设定值时,系统能够通过动态调节送丝速度,使电流向设定值恢复,维持相对稳定的电弧状态。
在适用工艺条件下,有助于降低工况变化对焊缝熔深的影响,提高焊接过程的一致性。
工件存在一定偏差,焊接过程依然能够得到有效控制。
回抽式起弧:
让每一次焊接启动更加可靠
起弧稳定性是自动化焊接的重要环节。
尤其在短焊缝、多焊点和频繁启停的生产场景中,起弧不可靠容易增加焊接中断及人工干预。
卡诺普DS系列焊接电源采用回抽式起弧技术,通过协调焊丝前送、接触与回抽动作,改善电弧建立过程。
这一功能有助于提高起弧可靠性,减少起弧阶段的不稳定现象。对于需要大量重复起弧的机器人焊接任务,稳定的起弧表现能够为连续生产提供支持。
从第一道焊缝开始,就为稳定生产创造条件。
短弧脉冲:
兼顾焊接稳定性与成形效果
面对不同材料及焊缝要求,焊接电源需要提供灵活的工艺控制能力。
卡诺普DS系列焊接电源支持短弧脉冲工艺,通过对焊接电流波形进行优化,改善熔滴过渡和电弧状态。
在匹配的工艺条件下,有助于获得更加均匀的焊缝成形,并为焊接速度优化提供空间。
对于关注焊缝外观及生产效率的制造企业,短弧脉冲能够提供更加灵活的工艺选择。
鱼鳞焊:
让焊缝成形更加均匀美观
对于部分金属制品及外观结构件,焊缝不仅需要满足连接质量要求,还需要具有良好的外观一致性。
卡诺普DS系列焊接电源具备鱼鳞焊功能。通过焊接工艺参数与波形的协调控制,形成具有规律纹理的焊缝外观。
在合适的工艺条件下,能够减少部分复杂焊枪运动带来的编程需求,实现更加便捷的焊缝成形控制。
从稳定起弧到均匀成形,卡诺普让焊接工艺的每一个环节更加精细、可控。
05
从电弧到轨迹打造焊接系统协同优势
不止一台焊机
而是对整个焊接过程的理解
在机器人自动化焊接过程中,焊接电源负责电弧及焊接能量控制,机器人控制系统负责运动轨迹,焊接工艺软件则承担参数管理和部分工艺控制任务。
这些系统的协同程度,直接关系到焊接设备的调试效率、工艺适应能力和最终应用效果。
卡诺普长期深耕工业机器人控制系统、运动控制及焊接应用技术,同时持续推进焊接电源自主研发。
这使得卡诺普能够从机器人焊接系统整体出发,将焊接电源、控制系统和工艺软件进行协同设计与应用。
相比单纯关注焊机输出性能,卡诺普更加注重焊接电源如何与机器人系统协同,满足真实生产环境中的焊接需求。
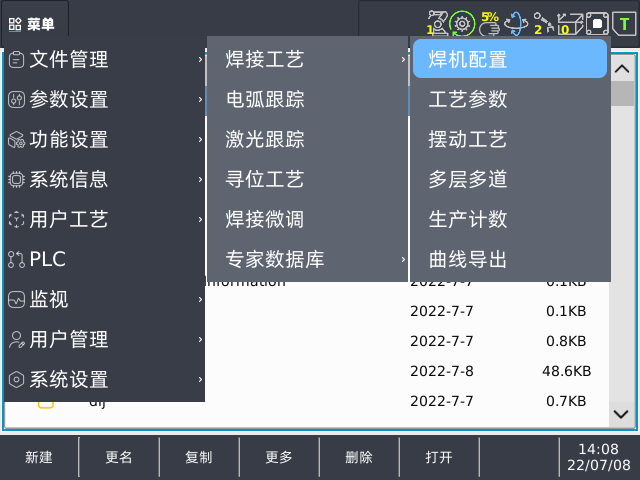
参数一体化让焊接操作更加便捷
卡诺普焊接电源支持与机器人控制系统进行参数一体化管理。
操作人员通过机器人示教器,即可对焊接电流、电压及相关工艺参数进行设置和调整。
结合焊接专家数据库及工艺参数管理功能,可根据不同焊接任务选择对应参数,并进行针对性调整。
对于多品种、小批量及频繁换产的焊接任务,有助于减少重复操作,提高现场调试效率。
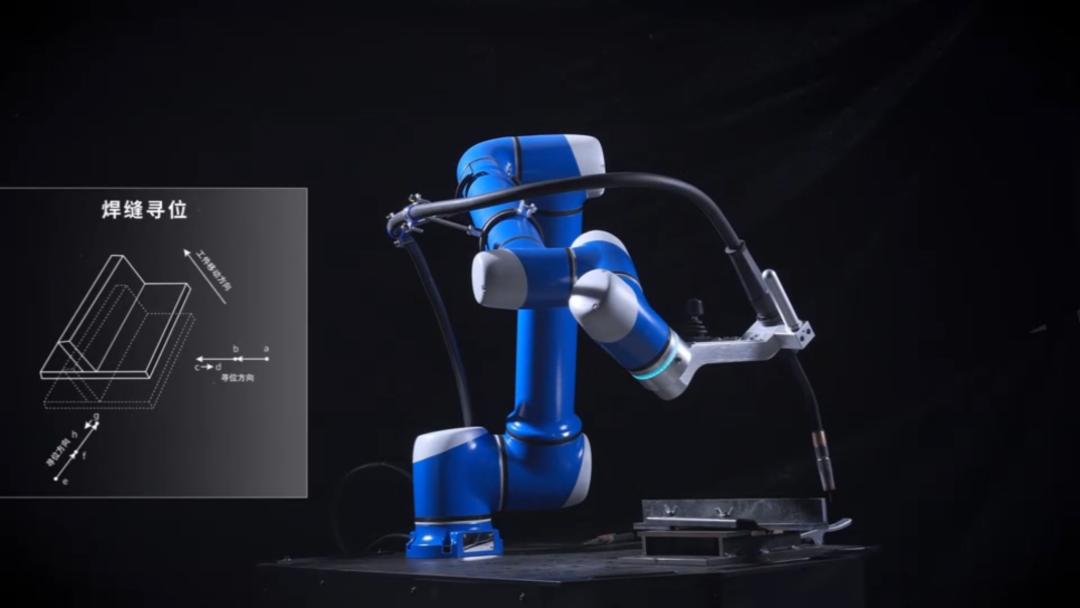
焊缝寻位提高工况适应能力
在实际生产中,工件加工及装夹误差可能导致焊缝位置偏离机器人预设轨迹。
卡诺普机器人焊接系统支持接触寻位等功能。
通过识别工件实际位置,并根据检测结果修正焊接轨迹,帮助机器人适应一定范围内的位置变化。
对于工程机械、金属结构件等存在装配偏差的焊接场景,这一功能能够提高机器人焊接的应用灵活性。
电弧跟踪
动态修正焊接轨迹
面对复杂结构件、中厚板以及焊接过程中可能出现的焊缝位置变化,固定焊接轨迹可能难以充分满足实际要求。
卡诺普机器人焊接系统支持电弧跟踪功能。
通过采集焊接过程中的相关电弧信号,并结合运动控制算法,对焊接轨迹进行动态修正。
在适用工况下,能够增强机器人对焊缝位置变化的适应能力。
多层多道
满足复杂结构件焊接需求
对于工程机械、钢结构及机械装备制造中的中厚板工件,多层多道焊接是常见的工艺需求。卡诺普机器人焊接系统具备摆弧、多层多道及参数化编程等工艺功能。
通过焊接参数与机器人轨迹的协同设置,帮助用户完成复杂焊缝的程序配置,减少部分重复编程工作,提高工艺执行的灵活性。
中厚板专家数据库
专业级厚板焊接专用功能
对于煤机、海工、桥梁结构件的焊接过程中,使用中厚板专家数据库,输入对应的工件信息,自动生成多层多道焊接排道及参数,自动进行焊接。专业级的功能使得超厚板焊接更加容易。
易用:让普通操作员也能焊出合格焊缝;极速:编程及调试时间平均提升20倍以上的时间;丰富:数据库参数几乎覆盖80%以上中厚板焊接场景;可升级:可修改、升级数据库,并可封装自己的数据库。
从精准控制电弧,到自动修正焊接轨迹,卡诺普将焊接电源的核心能力与机器人控制技术相结合,让高品质自动化焊接更加易于实现。
06
多元工艺与产品布局走向更多工业场景
△ 不同焊机焊接效果对比
从薄板精细焊接到大电流连续作业
不同制造行业、不同工件材料,对焊接电源的要求存在明显差异。
薄板加工更加关注热输入与变形控制。
汽车零部件制造更加关注焊接质量的一致性与生产节拍。
工程机械、钢结构等行业,则对大电流焊接、复杂焊缝及连续作业能力提出更高要求。
依托焊接电源自主研发及工艺技术积累,卡诺普形成了DS系列工业机器人焊接电源产品矩阵,为不同应用场景提供针对性的工艺选择。
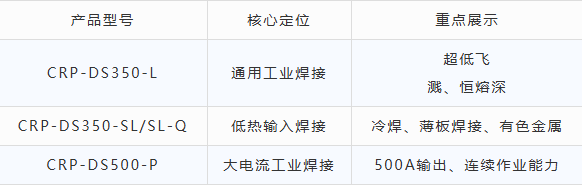
CRP-DS350-L:
通用工业机器人焊接电源
以低飞溅和稳定焊接控制为主要特点,支持CO₂及MAG气体保护焊。
具备恒熔深、回抽式起弧、鱼鳞焊及短弧脉冲等功能。
适用于金属结构件、机械零部件及一般工业机器人焊接场景。
CRP-DS350-SL/SL-Q:
冷焊电源
通过焊接电流波形与伺服送丝控制的协调,实现低热输入焊接工艺。
重点面向薄板、镀锌板、不锈钢及适用条件下的部分有色金属焊接需求。
通过精细控制熔滴过渡过程,改善焊接飞溅与热输入控制表现。
CRP-DS500-P:
大电流工业机器人焊接电源
具备500A额定输出能力,产品资料标注100%额定暂载率。
面向较大焊接电流和连续作业需求的工业应用。
可结合具体工件材料、板厚及焊接工艺,为部分中厚板焊接任务提供相应的电源能力支持。
具体工艺适用性应通过焊接试验和产品选型确认。
结语
让核心技术
成为高品质焊接的底气
从机器人运动控制,到焊接电源核心技术;从稳定电弧,到精细控制熔滴过渡;从单一焊接工艺,到机器人焊接系统协同,卡诺普持续推动自主技术向实际工业应用转化。对于制造企业而言,优秀的焊接电源,不仅意味着稳定的电流输出,更意味着对焊接质量、生产效率和工艺适应能力的持续改善。
超低飞溅,让焊接过程更加整洁。
恒熔深控制,让工况变化下的焊接过程更加稳定。
冷焊,让薄板及精细焊接拥有更多工艺选择。
焊接电源与机器人系统协同,让复杂焊接任务的实施更加便捷。
这些技术能力共同构成了卡诺普机器人焊接系统的重要技术基础。
卡诺普的焊接实力,不仅体现在机器人精准的运动轨迹,更体现在对每一次电弧、每一次熔滴过渡以及整个焊接过程的持续优化。
面向工业制造不断提高的质量与效率要求,卡诺普将持续深耕焊接核心技术,完善焊接电源及机器人焊接工艺体系,为更多制造企业提供稳定、高效、可靠的自动化焊接解决方案。
以自主核心技术,持续夯实高品质焊接的工艺基础。
卡诺普,让每一道焊缝更有底气。